








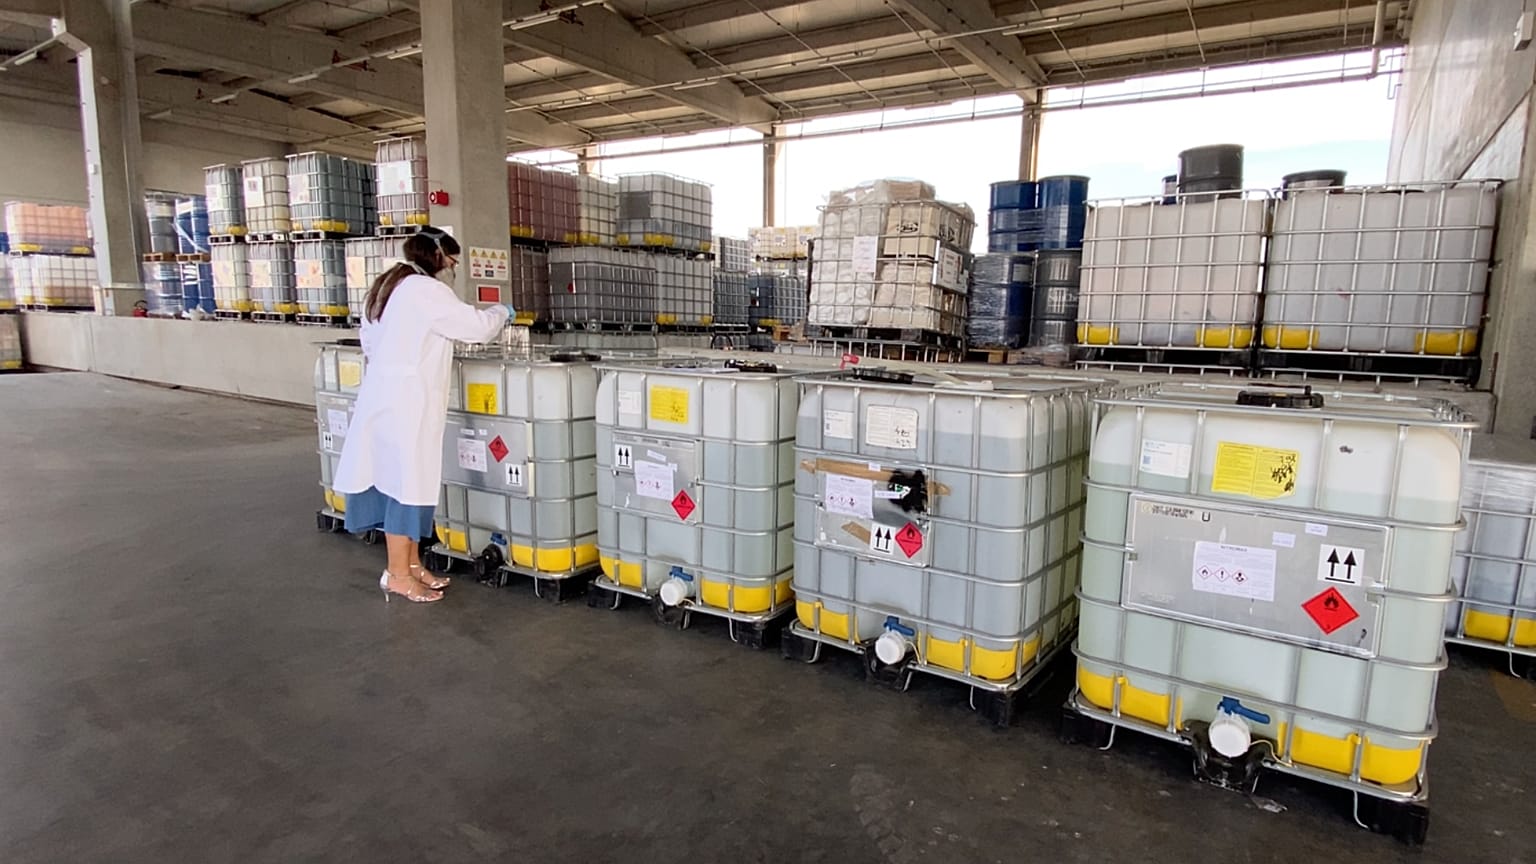


Хорватская компания чистых технологий заявляет, что перерабатывает около 3 млн кг загрязнённых растворителей в год без отходов; эффективный, безопасный и выгодный европейский рецикл опасных химикатов.
В масках с фильтрами работники перерабатывающего завода в городе Ivanić-Grad в Хорватии перерабатывают этанол, бензол, различные ацетоны и разбавители для красок. Эти и другие отработанные растворители поступают из отраслей пищевой упаковки, фармацевтики и автомобилестроения. Они насыщены опасными веществами.
 РЕКЛАМА
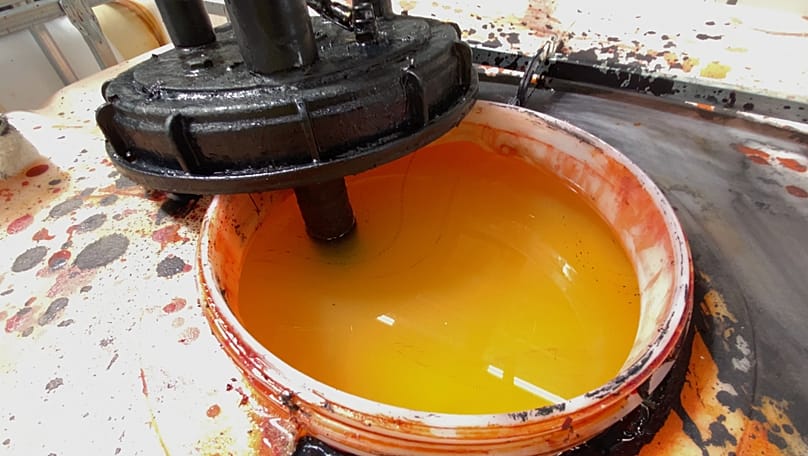
Сложный технологический процесс удаляет все остатки загрязнений и превращает загрязнённые растворители в чистые, готовые к повторному использованию.
«Это загрязнённый растворитель, который мы забираем из машины и подаём в дистиллятор. Мы его перегоняем, и в результате получаем чистый растворитель, который снова используется в производстве. Чистый как слеза», – объясняет Марио Želježnjak, руководитель производства компании Premifab Ltd, демонстрируя различные технологии на неприметном заводе, недавно введённом в эксплуатацию.
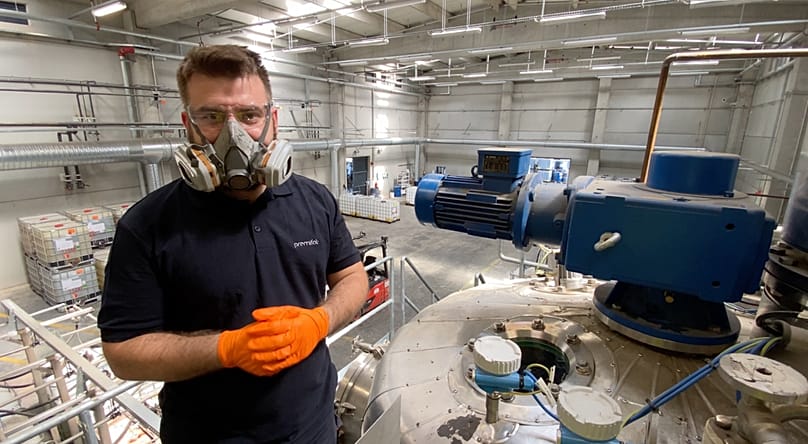
Вместе с водой и другими примесями образующиеся отходы представляют собой в основном шлам, который используют для выработки энергии, питающей объекты по переработке. «Всё сжигается во вращающейся печи и превращается в безвредную золу», – поясняет Марио. Эту золу затем можно использовать как строительный материал.
Частично профинансированная Европейским союзом, эта клинтех-компания утверждает, что ежегодно перерабатывает около трёх миллионов килограммов отработанных растворителей – это 90‑процентный уровень переработки загрязнённого сырья, поступающего от клиентов. Сталкиваясь с жёсткой конкуренцией со стороны крупных игроков отрасли в Германии, Франции, Испании и Италии, компания должна предлагать эффективность и гибкость, объясняет директор по развитию бизнеса Игор Podravac.
«У нас много требовательных заказчиков из фармацевтической, автомобильной, лакокрасочной промышленности, а также из отрасли пищевой упаковки. Когда материал они уже загрязнили и он больше не подходит для повторного использования, они отправляют его нам, – рассказывает он, показывая работу сотрудников. – Мы принимаем материал, анализируем его, очищаем, и после проверки всех параметров возвращаем этот же материал в ту же производственную линию, чтобы замкнуть круг и сделать циклическую экономику реальностью».
Первый этап начинается в лаборатории компании. Здесь сначала анализируют образцы отработанных растворителей, чтобы определить, можно ли их безопасно и эффективно переработать и каким образом. Нужно учитывать множество разных параметров – температуру, давление, энергетический баланс. «Иногда выход при дистилляции слишком низкий, и тогда процесс нецелесообразен ни с точки зрения материала, ни с финансовой точки зрения. А если остаётся слишком много дистилляционного остатка, с которым мы ничего не можем сделать, мы решаем вообще не использовать такой материал», – объясняет Сильвия Petković, директор по контролю качества и руководитель лаборатории. – «Особенность растворителей в их воспламеняемости. Все они – легковоспламеняющиеся жидкости, поэтому нужно соблюдать все меры предосторожности, чтобы ничего не загорелось и не вспыхнуло», – добавляет она.
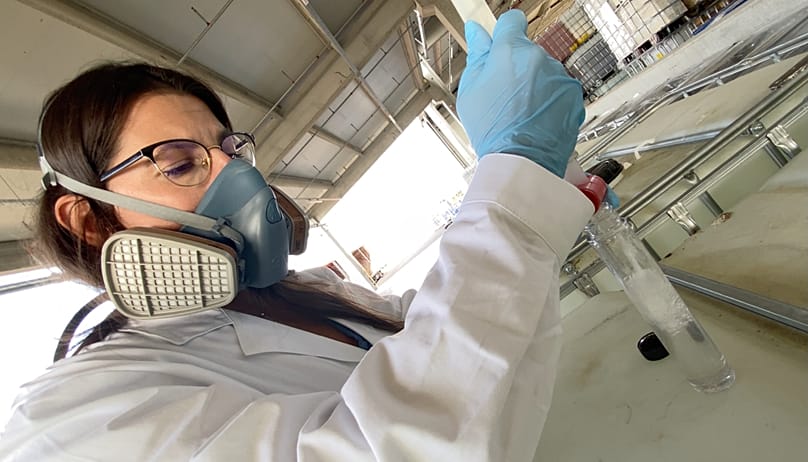
После дистилляции, перед тем как отправить очищенные растворители обратно клиентам, контроль качества проводится ещё раз.
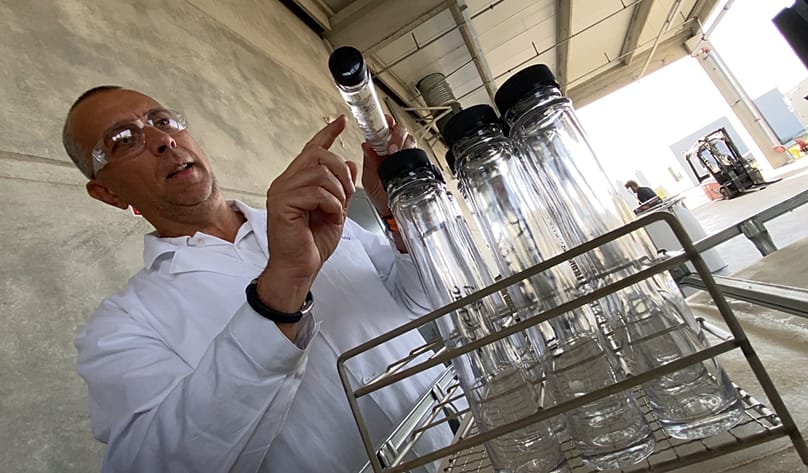
«Этот образец не соответствует требованиям из‑за выпавшего осадка, значит, его нельзя отправлять заказчику. Он останется у нас, и нам нужно провести дополнительную фильтрацию», – объясняет Сильвия нашей съёмочной группе, держа один из образцов. – «А этот – в порядке, никакого осадка. Его можно закрыть, опечатать и загружать в грузовик», – говорит она, проверяя второй, гораздо более прозрачный образец.
Одобренные восстановленные растворители отправляют клиентам в специальных контейнерах. Мы сопровождаем одну из таких поставок с водителем компании Николой Gojavić. «Этот груз особенный: он находится в жидком состоянии и является высоко опасным с точки зрения взрывоопасности. При погрузке и перевозке требуется повышенное внимание, поэтому нужны водители со специальной подготовкой – это довольно сложная работа», – говорит он за рулём.
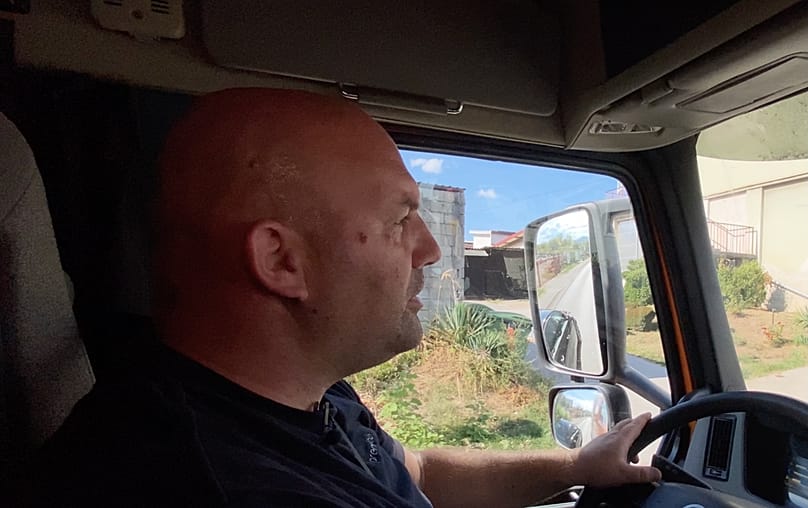
«Водитель должен быть специалистом, потому что в случае аварии или любого инцидента он обязан сохранять спокойствие и уметь действовать по всем необходимым процедурам».
На этот раз груз доставляет восстановленные растворители в семейную фирму Rotoplast. Ежегодно она производит около 5 000 тонн упаковки и этикеток для отраслей пищевой продукции, энергетики и товаров для домашних животных. Растворители здесь используются для растворения красок в печатных процессах.
«Для нас важно, чтобы наша продукция была не только максимально эффективной с производственной точки зрения, но и экологически устойчивой», – говорит директор по производству Антун Čengić. – «В сотрудничестве с Premifab мы безопасно собираем все наши отходы, доставляем их на их предприятие, где они перерабатывают их и возвращают нам как новый ресурс. Тем самым мы снижаем затраты на производство».
Компания была основана в 1975 году и сейчас в ней работают 260 сотрудников. По словам генерального директора Blaženko Marić, растворители – лишь часть многочисленных переработанных материалов, которые здесь повторно используются.
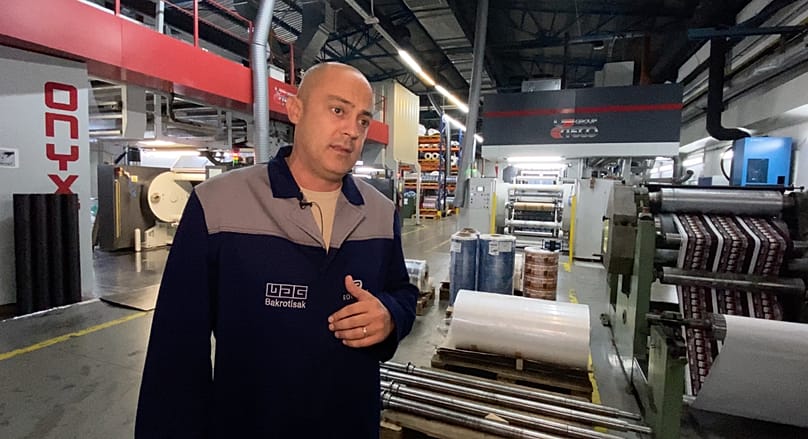
«80 % материалов можно использовать таким образом. Мы хотим перейти на мономатериалы – по всем видам продукции и для всех клиентов. Наш план на ближайшие годы – полностью вывести из оборота материалы, которые не поддаются переработке», – поясняет он.
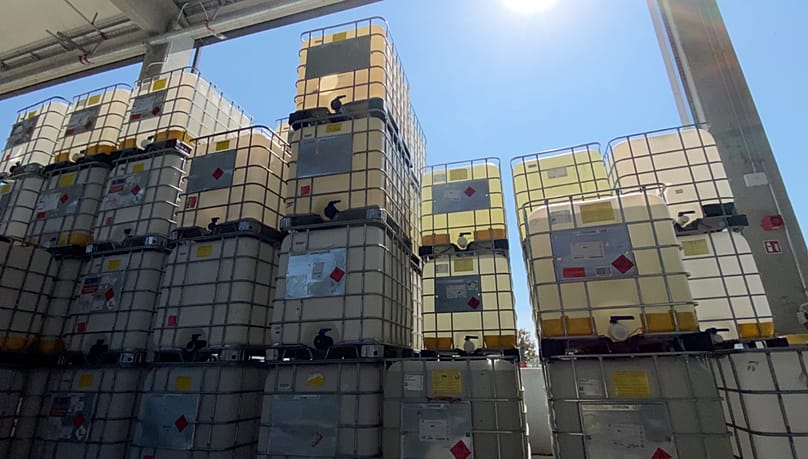
По словам директора по развитию бизнеса Игора Podravac, с момента запуска деятельности в декабре 2014 года оборот компании растёт «примерно на 20–25 % в год». Компания утверждает, что по сравнению с первичным производством восстановленные растворители позволяют сократить выбросы CO2 до десяти раз.